耐高压大型卷制薄壁锥体封头DN1200 封头管件制造与应用全解析
一、产品概述
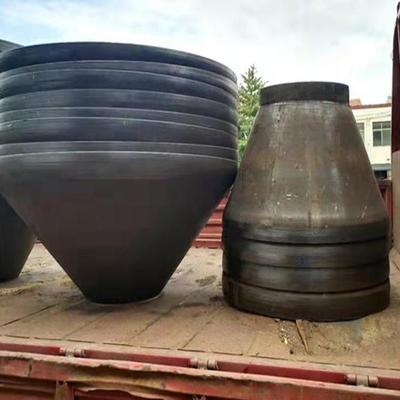
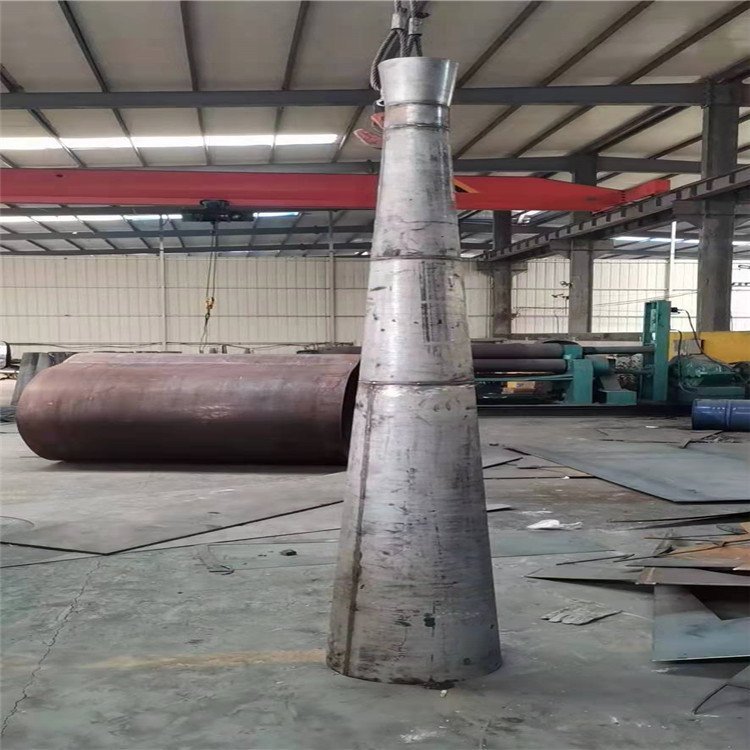
耐高压大型卷制薄壁锥体封头DN1200是一种广泛应用于石油化工、电力、冶金、制药及压力容器领域的关键管件。该封头采用卷制工艺成型,具有壁厚较薄、整体强度高、耐压性能优异等特点,公称直径为DN1200,适用于大口径管道的端部封堵或过渡连接。
锥体封头(又称锥形封头)的几何形状呈圆锥形,根据锥角大小可分为大锥角和小锥角两类。在DN1200规格下,锥体封头常采用折边或无折边结构,与其他管件(如法兰、筒体、弯头)组焊,形成完整的耐高压管道系统。
二、结构特点与设计要点
1. 锥体几何参数
- 公称直径:DN1200(内径或外径根据用户要求)
- 锥角:常见30°、45°、60°、90°或120°,具体由工艺条件确定
- 壁厚:通常为6~20mm(属于薄壁范畴,需考虑稳定性)
- 过渡形式:折边锥体(带圆角过渡)或无折边锥体
2. 耐高压设计
薄壁锥体在高压下主要承受环向和经向应力。设计时需校核:
- 锥壳最大薄膜应力不超过材料许用应力
- 折边过渡区的边缘应力集中系数
- 外压工况下的稳定性(防止失稳)
- 疲劳寿命(若存在交变载荷)
常用材料包括Q345R、Q245R、304、316L、16MnDR等,需匹配介质腐蚀性和温度条件。
3. 卷制工艺优势
大型卷制薄壁锥体封头采用钢板卷制焊接而成,相比锻造或铸造,具有以下优点:
- 材料利用率高,成本低
- 可制造超大直径(DN1200以上)
- 壁厚均匀性好,表面质量易控制
- 适合单件或小批量定制
三、制造工艺流程
- 材料复验:钢板化学成分、力学性能、超声检测。
- 下料:根据锥体展开图数控切割,预留焊接收缩余量。
- 卷制成型:使用大型卷板机或模具压制,逐步成型锥面。薄壁件需防起皱,采用内部支撑或分步卷制。
- 焊接:纵焊缝采用埋弧焊或氩弧焊,焊后清根。折边过渡段需组对焊接。
- 热处理:根据材料要求进行消除应力热处理。
- 无损检测:100%RT或UT检测焊缝,确保耐高压密封性。
- 整形与坡口加工:保证端面垂直度和坡口尺寸。
- 表面处理:酸洗、喷砂或防腐涂层。
四、性能测试与质量控制
1. 耐压试验
- 水压试验:试验压力为设计压力的1.25~1.5倍,保压30分钟无泄漏。
- 气压试验(如需):需采取安全防护,压力为设计压力的1.15倍。
2. 尺寸与形位公差
- 直径偏差:±0.5%DN,且不超过±5mm
- 锥角偏差:±0.5°
- 端面平面度:≤1.5mm
- 壁厚减薄率:≤10%
3. 常见失效模式与预防
- 失稳屈曲:增加壁厚或设置加强圈。
- 焊缝裂纹:优化焊接工艺,焊后消氢处理。
- 应力腐蚀:选用耐蚀材料或内衬防腐层。
五、选型与安装注意事项
- 匹配管道系统:锥体封头DN1200应与同径筒体或法兰对焊,坡口角度、钝边需一致。
- 流向:锥体方向遵循“小端进料、大端出料”原则,减少涡流磨损。
- 支撑设计:大型薄壁封头需设置临时支撑或加强筋,防止运输和安装变形。
- 焊接要求:现场组焊需严格执行焊接工艺评定,预热和层间温度控制。
- 定期检验:投用后按TSG规范进行定期检验,关注锥体过渡区裂纹和腐蚀。
六、典型应用场景
- 石化装置:反应器出口锥体封头、大口径管道端盖
- 电力行业:烟风道锥形过渡段、除尘器封头
- 制药设备:洁净管道锥体封头,耐压且易清洗
- 冶金:高炉煤气管道锥形封头
七、发展前景
随着压力容器向大型化、高参数方向发展,耐高压大型卷制薄壁锥体封头DN1200的需求持续增长。未来趋势包括:
- 高强钢薄壁化设计,降低重量
- 智能化卷制成型与在线监测
- 增材制造修复与复合板应用
- 标准化与定制化结合,缩短交货周期
综上,DN1200耐高压卷制薄壁锥体封头作为封头管件的重要一类,其设计、制造与选型需综合考虑压力、温度和介质条件。通过严格的工艺控制和检测手段,可确保其在严苛工况下安全可靠运行。
如若转载,请注明出处:http://www.hxft4.com/product/48.html
更新时间:2026-10-28 09:52:17